
 es
 English
 中文简体
 русский
 Español
 عربى

Explicación del dibujo de cobre: desde la rotura de la varilla hasta el conductor del cable terminado
Contenido
- Dos significados, dos industrias
- De la varilla al alambre: la secuencia de dibujo
- Números que vale la pena auditar en una línea de dibujo
- Donde se muestra la calidad del dibujo en el cable terminado
- Defectos de dibujo y el costo que conllevan aguas abajo
- Especificación por conductor, no por proceso
- Preguntas para un proveedor de cables sobre su dibujo
Un cable de construcción de 2,5 mm² y el hilo de 0,20 mm dentro de un cable robótico comienzan como el mismo objeto: una varilla de cobre de 8 mm. Entre esos dos puntos se encuentra una secuencia de matrices, tanques de lubricante y etapas de recocido que la mayoría de las hojas de datos comprimen en dos palabras: trefilado de cobre.
La misma frase aparece en catálogos de arte, donde significa algo completamente distinto: una punta de cobre presionada sobre un suelo abrasivo, el primo metálico de la punta de plata. Los dos significados comparten un metal y nada más.
Aquí está la respuesta corta antes del detalle. En la fabricación de cables, el trefilado de cobre es un proceso de conformado en frío que tira de varillas de cobre a través de matrices progresivamente más pequeñas hasta que el cable alcanza el diámetro, el temple y el acabado superficial que necesita un conductor. Haga bien esa etapa y el cableado, el aislamiento y las pruebas finales se comportarán correctamente. Si se hace mal, el daño se trasladará aguas abajo en forma de fallas de resistencia, fallas de aislamiento y hilos que se agrietan en el terminal. Lo que sigue es el proceso, los números que vale la pena auditar y las preguntas que se deben hacer antes de aprobar una especificación de conductor.
Dos significados, dos industrias
Dibujo de Copperpoint en el arte
El dibujo con punta de metal utiliza un lápiz de metal sobre un suelo recubierto con una preparación abrasiva, generalmente yeso o una mezcla a base de tiza. La plata y el plomo son los estilos más comunes; El cobre, el latón, el bronce, el oro y el estaño aparecen con mucha menos frecuencia porque sus líneas son más tenues y cambian de color a medida que el metal se empaña. Una punta de cobre deja una cálida línea gris rojiza que se oscurece con el paso de los años, por lo que se adapta mejor a la pintura base, el sombreado y los acentos que los pasajes tonales amplios. Esa línea no se puede borrar como lo hace el grafito, razón por la cual los dibujos con punta de cobre se construyen trazo a trazo.
Trefilado de alambre de cobre en la fabricación de cables
El dibujo industrial no elimina nada ni funde nada. El cobre se deforma: su sección transversal se contrae, su longitud aumenta y la estructura cristalina se endurece, por lo que el cable debe recocerse antes de poder trenzarlo o doblarlo alrededor de un terminal. Una sola línea puede convertir una varilla de 8 mm en un alambre de 0,15 mm, una reducción de la sección transversal de más del 99,9 por ciento.
De la varilla al alambre: la secuencia de dibujo
La mayoría de las plantas de cable siguen los mismos seis pasos, ya sea que la salida sea un conductor rígido de 2,5 mm² o un hilo flexible de clase 5.
- Entrada de varilla. La varilla de cobre llega con un diámetro de 8 mm, normalmente Cu-ETP según EN 1977 o ASTM B49. El óxido de la superficie y los daños por manipulación se eliminan primero, porque la superficie de la varilla contaminada se convierte en astillas más tarde.
- Rotura de varilla. La primera máquina pasa la varilla a través de tres o cuatro matrices de carburo de tungsteno a alta velocidad, cortando un diámetro de aproximadamente 3 mm. La reducción de área por pasada normalmente se mantiene entre el 15 y el 25 por ciento.
- Dibujo intermedio. El diámetro cae en el rango de 1,0 a 1,6 mm. Aquí lo más importante es la refrigeración y la filtración del lubricante, ya que el calor se acumula rápidamente a medida que aumenta la velocidad de la línea.
- Trefilado fino y multihilo. Las máquinas de varios hilos estiran hasta 24 hilos en paralelo a través de matrices de diamante sintético de hasta 0,15 a 0,5 mm, con control de tensión individual en cada hilo.
- Recocido en línea. El recocido por resistencia o inductivo restaura el alargamiento para que el cable cumpla con la ductilidad que exige el estándar del conductor. Si no se ejecuta esta etapa, los hilos se agrietarán durante el varado.
- Estañado y bobinado. Un recubrimiento opcional de estaño galvanizado o por inmersión en caliente protege contra la oxidación, y el alambre terminado se enrolla en bobinas que combinan con la trenzadora.
Números que vale la pena auditar en una línea de dibujo
El estirado es un proceso estable hasta que una matriz se desgasta, un lubricante se desplaza o un contacto de recocido envejece. Estos son los parámetros que se mueven y por qué cada uno de ellos es importante en el futuro.
| Parámetro | Valor típico | Por qué es importante |
|---|---|---|
| Diámetro de la varilla de entrada | 8 mm (algunas líneas 12,5 mm) | Establece el número de pasadas y cuánta superficie se debe limpiar |
| Reducción de área por troquel | 15 a 25 por ciento | Una reducción mayor corre el riesgo de roturas y astillas de alambre; Una reducción más baja acelera el desgaste del troquel. |
| Elongación, cobre recocido. | 25 por ciento mínimo para conductores simples de clase 1 y 2 | El bajo alargamiento aparece como hebras agrietadas y pruebas de flexión fallidas. |
| Resistencia CC a 20 °C | 1,5 mm²: 12,1 Ω/km; 2,5 mm²: 7,41 Ω/km; 4 mm²: 4,61 Ω/km | Una comprobación rápida de que el diámetro estirado no sea demasiado pequeño |
| Material del troquel | Carburo de tungsteno para pases gruesos, diamante sintético para pases finos. | Los troqueles desgastados alteran el diámetro y la redondez a mitad de recorrido |
| Condición del lubricante | Emulsión o aceite puro con pH y conductividad monitoreados | Los residuos interfieren con el estañado, la soldadura y la adhesión. |
Observe que sólo una fila se refiere a la máquina de dibujo en sí. El resto tiene que ver con el control: cuánta reducción requiere cada pasada, qué tan constante se mantiene la etapa de recocido y qué tan limpio el alambre sale de la línea.
Donde se muestra la calidad del dibujo en el cable terminado
La clase de conductor es el vínculo más claro entre la línea de dibujo y el cable que compra. IEC 60228 clases 1 y 2 cubren conductores sólidos y trenzados para instalación fija; Las clases 5 y 6 cubren los conductores flexibles utilizados en cables de control, electrodomésticos y robótica. Una línea que no puede mantener la tolerancia del diámetro obliga al trenzador a compensar, y esa compensación generalmente surge como una lectura de resistencia por encima del límite o un cordón que se rompe en una prueba de flexión.
Un conductor rígido para instalación fija dentro de una pared o conducto necesita alambre trefilado y recocido que se trence limpiamente y mantenga su resistencia por kilómetro en todo el lote, porque esas terminaciones se hacen una vez y luego se ocultan detrás de yeso o dentro de un panel.
Defectos de dibujo y el costo que conllevan aguas abajo
Las fallas de dibujo rara vez permanecen en el piso de dibujo. Reaparecen en la prueba final o, peor aún, en servicio.
- Roturas de alambre. Generalmente es un problema de reducción, lubricante o geometría del troquel. Cada rotura cuesta tiempo de línea y deja un carrete que debe volverse a soldar o desecharse.
- Astillas y finos de cobre. Las partículas sueltas presionadas contra la superficie pueden adelgazar el aislamiento y mostrarse más tarde como una falla en la prueba de chispa o una lectura elevada de descarga parcial.
- Desgaste del troquel. La fluencia del diámetro de unos pocos micrómetros es suficiente para empujar a un conductor fuera de su límite de resistencia durante un largo recorrido.
- Pobre elongación. El alambre no recocido se agrieta durante el cableado y la grieta a menudo se vuelve visible solo después de quitar el aislamiento.
- Oxidación superficial. El deslustre bloquea la humedad durante la soldadura y debilita la adhesión del estaño.
El estañado es la respuesta habitual a la oxidación, pero cambia el conductor de maneras que vale la pena entender antes de entrar en una especificación, desde una resistencia ligeramente mayor por kilómetro hasta un comportamiento diferente en el terminal. Comparando conductores de cobre estañado y desnudo es un mejor punto de partida que copiar cualquier opción que apareció en la lista de materiales del último proyecto.
Especificación por conductor, no por proceso
Los compradores no compran un proceso de dibujo; adquieren el comportamiento conductor que produce el proceso. Cinco preguntas resuelven la mayor parte.
- ¿Qué clase de conductor requiere la instalación y su norma: clase 1, 2, 5 o 6?
- ¿Cuál es la resistencia CC máxima a 20 °C para la sección transversal? ¿Está indicada en la norma o solo en la hoja de datos?
- ¿El ambiente, la temperatura de funcionamiento y el método de terminación requieren cobre simple o estañado?
- ¿Cuántos hilos y cuál es el diámetro nominal del hilo?
- ¿Qué norma rige: la IEC 60228 sola o una norma de producto como IEC 60502 o IEC 60227 además de ella?
En la automatización industrial, esas cuestiones suelen resolverse en un cable multipolar flexible con cobre de clase 5, apantallado o no, dimensionado para el accionamiento y el recorrido de la bandeja portacables.
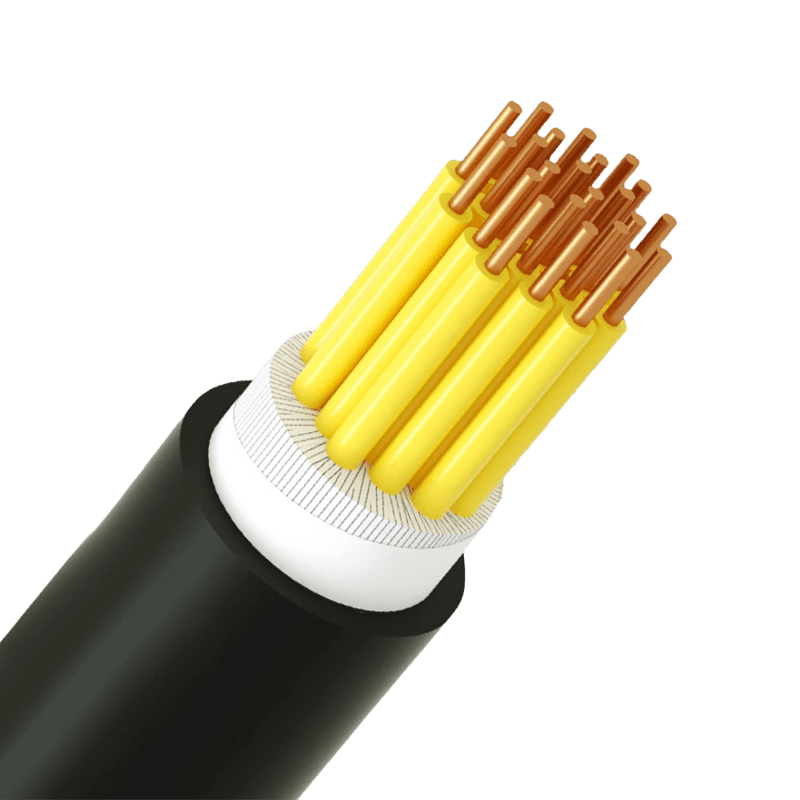 Cables de control Fabricantes Cable de control aislado de plástico Ver producto →
Para los circuitos de distribución, la misma lógica se aplica a una escala mayor, donde el cobre trenzado de clase 2, el aislamiento XLPE y un límite de resistencia definido importan más que el número de hilos.
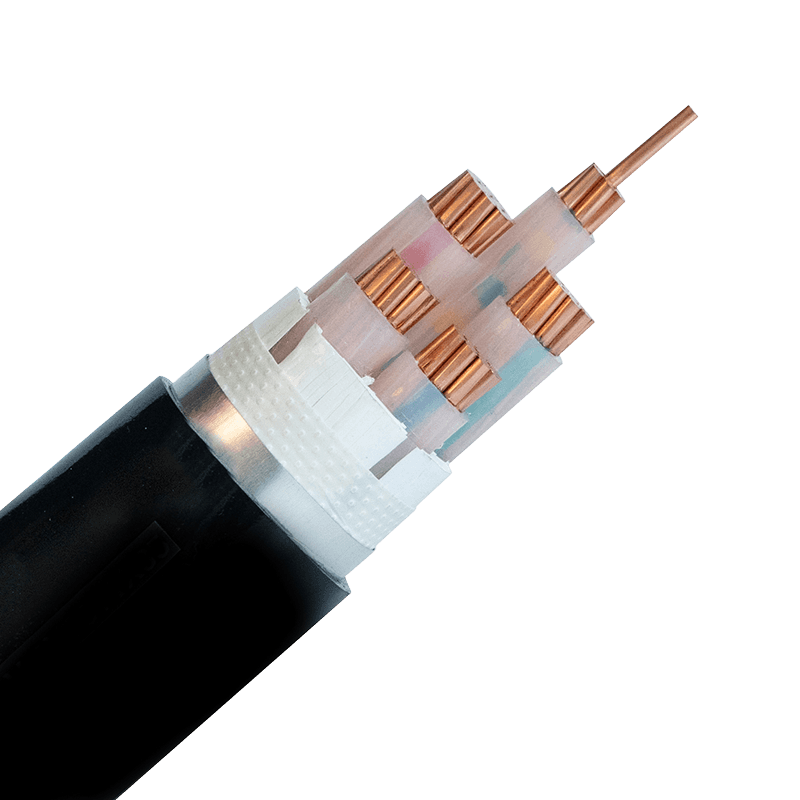 Fabricantes de cables de alimentación de bajo voltaje resistentes al fuego, libres de halógenos y con bajo contenido de humo Cable de alimentación aislado de polietileno reticulado/PVC de 0,6/1 kV Ver producto →
Preguntas para un proveedor de cables sobre su dibujo
Las respuestas le indican qué parte del conductor está bajo el control del proveedor y cuánto depende de una fábrica de alambre externa.
- ¿El cable se trefila internamente y cuántas líneas de trefilado hay?
- ¿El recocido se ajusta al dibujo o se realiza en una máquina separada?
- ¿Se verifican el alargamiento y la resistencia por lote o por carrete?
- ¿Se pueden rastrear los índices de calor de las varillas hasta el tambor de cable terminado?
- ¿Qué voltaje de prueba de chispa se aplica después del aislamiento?
Un paseo por el salón responde a varias de ellas más rápido que un cuestionario. Cuando la entrada de varilla, el embutido, el recocido y la extrusión se encuentran bajo un mismo techo, los defectos de los conductores se detectan antes del aislamiento y no después del envío. Puedes ver cómo funciona ese diseño en el pagina de fabrica y relacione las clases de director descritas allí con las cinco preguntas anteriores.
El trefilado del cobre se encuentra al comienzo de casi todas las conversaciones por cable y es fácil de tratar como un paso básico. No lo es. El diámetro, el temperamento y la superficie del cable trefilado determinan el rendimiento del cable terminado en una pared, una bandeja o una máquina en movimiento, y ninguna cantidad de aislamiento o prueba final recupera lo que la línea de trefilado reveló. Trate la especificación del conductor como el documento de control, solicite las cifras de resistencia y alargamiento detrás de ella y el cable que reciba coincidirá con el cable que especificó.


- +86-13588204183
- No. 39 Zhiyuan Road, Zona de Desarrollo Económico de Deqing, Ciudad de Huzhou, Provincia de Zhejiang
Derechos de autor © Zhejiang Huapu Cable Co., Ltd. Todos los derechos reservados.
 Fabricante de cables con certificación ISO 9001